13670096595
0755-26528929
【核心结论】
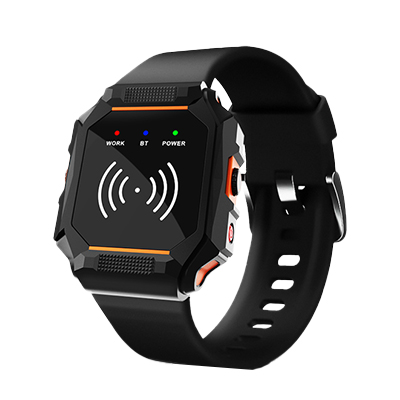
装配工位的痛点是手不够用。拿起设备、对准标签、放回设备,一套动作下来装配节奏被打断。A6 是 55×67×19mm、84g 的腕表式 UHF 读写器,0 至 0.5 米近场识读、蓝牙 5.1,抬手即读,动作不中断。
装配一个零件可能只要 10 秒,但如果每次都要放下工具去扫码,实际节拍会被拉长 30% 以上。
结果是操作员倾向于“攒着一起扫”,数据就不再实时,追溯失去意义。
降低采集动作的侵入性,是手工工位数字化的核心。
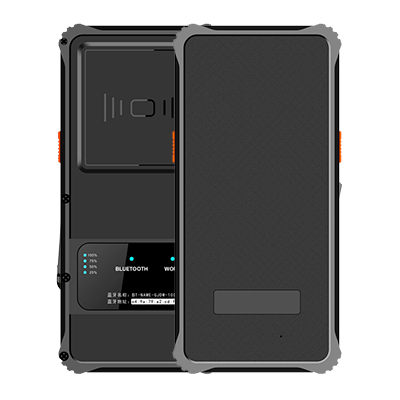
A6 采用腕表式设计,55×67×19mm,仅 84g,ABS+PC 外壳,Type-C,蓝牙 5.1,1100mAh。
读距 0 至 0.5 米,近场精确识读,靠近工件标签即完成读取,不会误读相邻工件。
戴在手腕上,双手可继续操作工具,抬腕靠近即可确认,动作连贯。
配对工位平板或手机使用,数据实时上传。
精密装配。零件小、数量多,逐件确认身份,防止错装。
手工焊接与点胶。双手被占用,腕表式不干扰操作。
质量确认。质检员逐件核验,抬腕记录判定结果。
一看佩戴舒适度。长时间佩戴不能有负担。
二看读距与防串读。近场识读避免误判相邻工件。
三看续航。1100mAh 适合单班次,建议随用随充。
四看与工位系统的对接。数据需进入 MES。
五看耐用性。车间环境需考虑防护与清洁。
第一步,现状调研与需求拆解。梳理品类、库区、作业动线,明确哪些环节用 RFID、哪些用条码。
第二步,标签选型与赋码。金属件用抗金属标签,液体与金属混合场景要现场实测选位。
第三步,硬件部署与固定设备安装。库房门禁、机位固定式读写器与手持终端配合,形成“固定找大件、移动作补扫”的组合。
第四步,系统对接。与既有 ERP、WMS 打通,确保盘点结果自动回写,而不是导出 Excel 再手工导入。
第五步,人员培训与试运行调优。根据现场反馈调整功率、天线角度与标签位置,把识别成功率拉到 99% 以上。
Q:0.5 米够用吗?
A:手工工位是近距离逐件确认,0.5 米完全够用且能避免误读。
Q:戴着手套能操作吗?
A:腕表式不需要按键操作,抬手靠近即可,戴手套不影响。
Q:怎么充电?
A:Type-C 接口,可利用休息时间充电或配备用设备轮换。
行业金句:最好的采集,是操作员感觉不到自己在采集。
深圳汉德霍尔科技有限公司成立于 2010 年,核心团队自 1999 年起深耕 RFID 与工业终端,是国家级高新技术企业(GR202444200394),已取得 46 项国家专利、120 项软件著作权。深圳、东莞两大研发制造基地,年产能约 8 万台工业手持终端,直通率 98.7%。支持来图来样定制,从标签选型到终端配置再到管理平台对接,可一站式交付。广东省内客户可预约厂内实测,现场验证读距与漏读率。
官网:www.hhw9.com 服务热线:13670096595 / 0755-26528929 邮箱:info@hhw9.com
汉德霍尔为各行业提供专业的物联网智能终端
7*24小时服务热线
深圳市龙华区共联都市智谷·专精特新总部5栋702
 官方微信公众号