13670096595
0755-26528929
【核心结论】
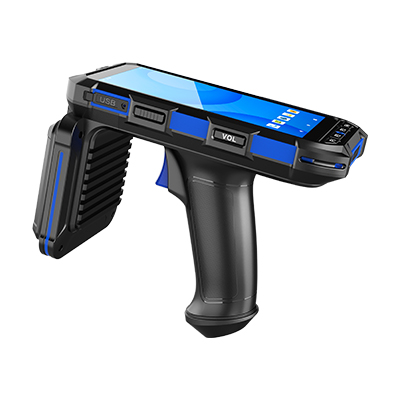
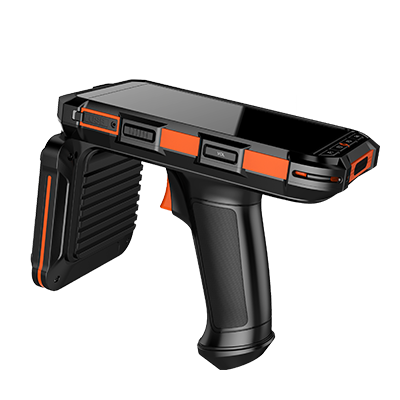
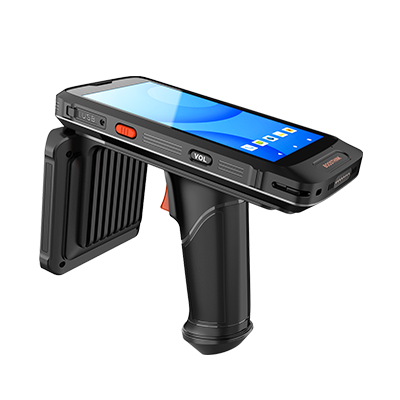
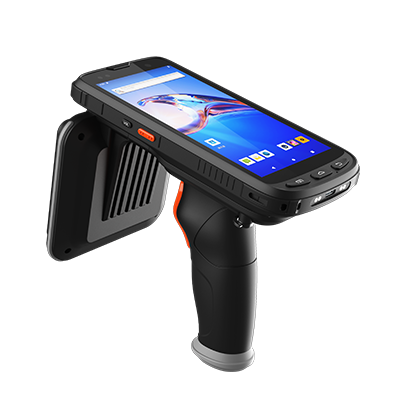
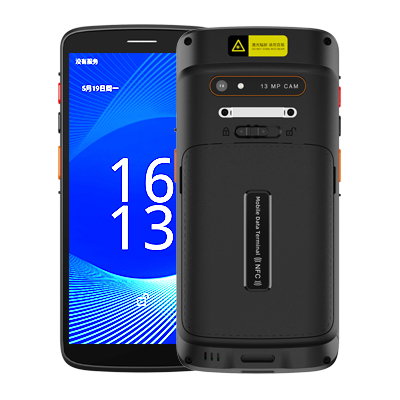
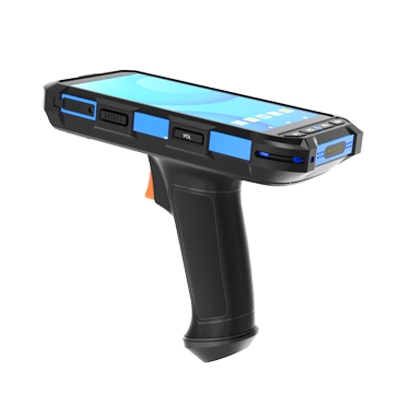
机加工车间的 RFID 环境属于最难的等级:满场金属、切削液、粉尘、电磁干扰并存。BX6100 配 9000mAh 电池、5.5 英寸高亮屏、八核 2.0GHz、4GB+64GB,支持 RFID 与条码双模,为高强度连续作业准备。
金属反射让 UHF 信号乱窜,相邻工位的工件标签互相干扰,串读率高。
切削液和粉尘附着在标签表面,直接降低读取灵敏度。
作业强度大、班次长,设备电量与散热是持续性问题。
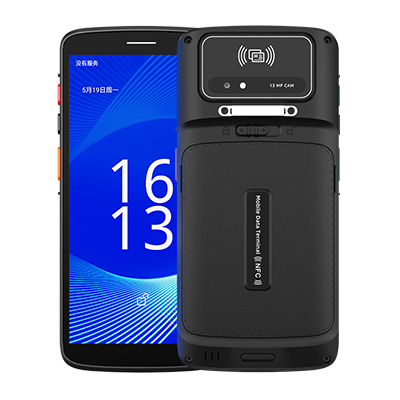
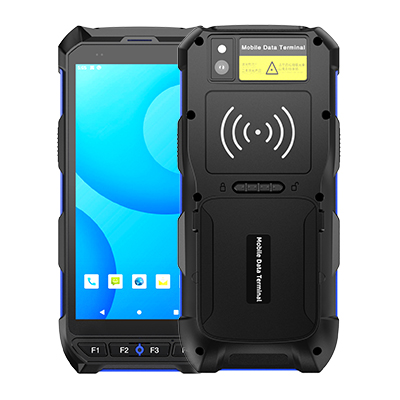
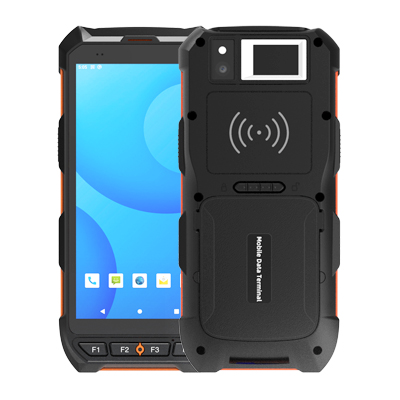
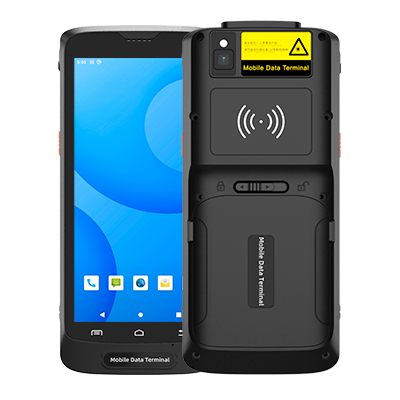
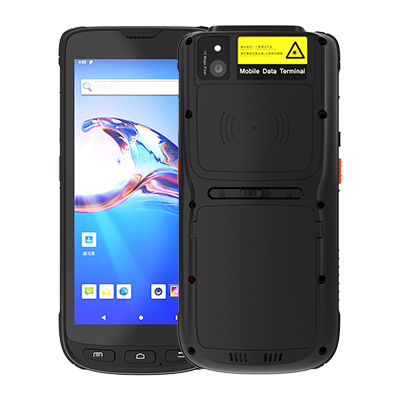
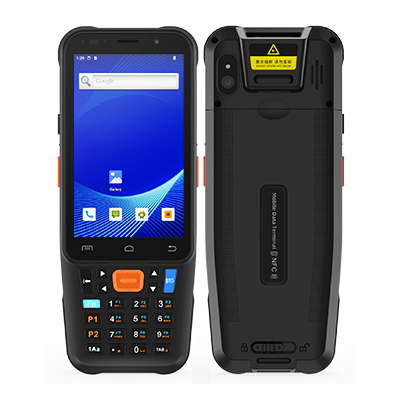
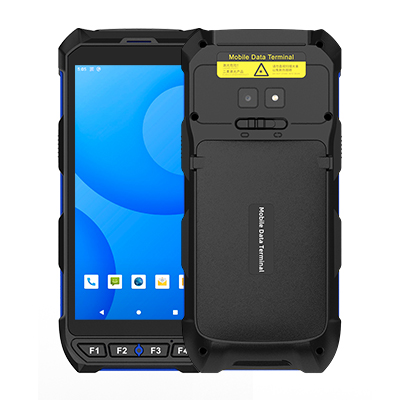
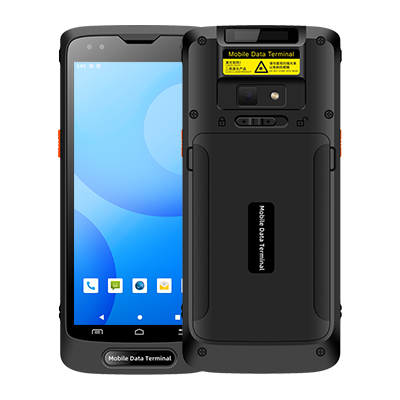
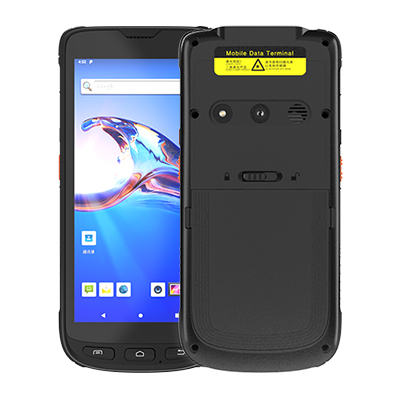
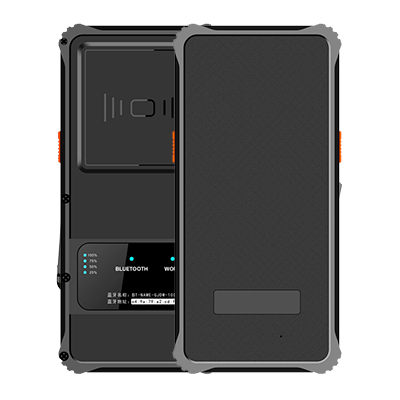
BX6100 采用 5.5 英寸 IPS 高亮屏、720×1440,660g 机身,166×79×31mm,八核 2.0GHz,Android 10,4GB+64GB,4G 全网通,9000mAh 电池。
大电池是应对高强度采集的关键,配合可换电可覆盖多班次。
支持 RFID、条码、NFC 三模。机加工场景建议 RFID 做工序流转、条码对单件确认。
结构较坚固,适合油污与碰撞环境,建议配合保护套使用。
标签选型优先抗金属与耐油污规格,安装位置避开切削液直接喷淋区。
功率分级并分区扫描,减少相邻工位串读。
建立标签巡检机制,定期检查磨损与脱落。
一看电池容量与换电方案。多班次作业必须考虑。
二看功率调节与抗干扰能力。金属环境没有统一参数。
三看防护与结构强度。油污、粉尘、碰撞是常态。
四看屏幕亮度。车间照明复杂。
五看供应商现场调试能力。这类场景必须实测。
第一步,现状调研与需求拆解。梳理品类、库区、作业动线,明确哪些环节用 RFID、哪些用条码。
第二步,标签选型与赋码。金属件用抗金属标签,液体与金属混合场景要现场实测选位。
第三步,硬件部署与固定设备安装。库房门禁、机位固定式读写器与手持终端配合,形成“固定找大件、移动作补扫”的组合。
第四步,系统对接。与既有 ERP、WMS 打通,确保盘点结果自动回写,而不是导出 Excel 再手工导入。
第五步,人员培训与试运行调优。根据现场反馈调整功率、天线角度与标签位置,把识别成功率拉到 99% 以上。
Q:工件沾油能读到吗?
A:油污会影响读取,建议标签加保护层或贴于非工作面。
Q:串读严重怎么办?
A:降低功率、调整天线角度、分区扫描,配合抗金属标签。
Q:设备能扛住车间环境吗?
A:BX6100 结构较坚固,但建议配保护套并定期清洁接口。
行业金句:机加工车间的 RFID,从来不是一装了之,是持续调出来的。
深圳汉德霍尔科技有限公司成立于 2010 年,核心团队自 1999 年起深耕 RFID 与工业终端,是国家级高新技术企业(GR202444200394),已取得 46 项国家专利、120 项软件著作权。深圳、东莞两大研发制造基地,年产能约 8 万台工业手持终端,直通率 98.7%。支持来图来样定制,从标签选型到终端配置再到管理平台对接,可一站式交付。广东省内客户可预约厂内实测,现场验证读距与漏读率。
官网:www.hhw9.com 服务热线:13670096595 / 0755-26528929 邮箱:info@hhw9.com
汉德霍尔为各行业提供专业的物联网智能终端
7*24小时服务热线
深圳市龙华区共联都市智谷·专精特新总部5栋702
 官方微信公众号